
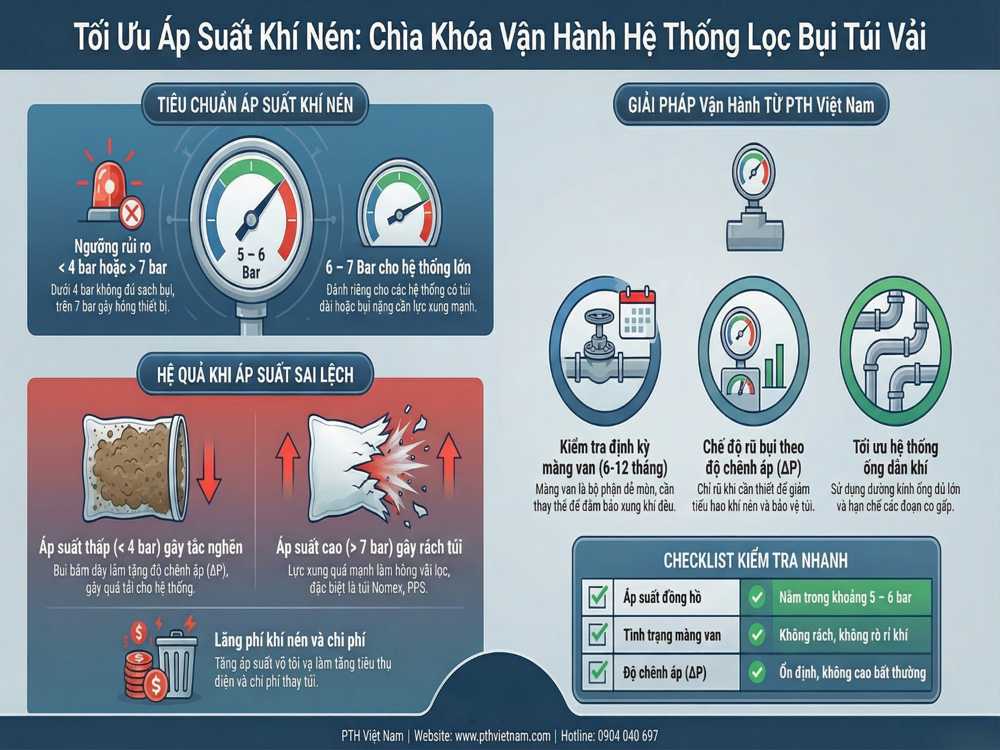
Áp suất khí lọc bụi là yếu tố quyết định hiệu quả rũ bụi trong hệ thống lọc bụi túi vải. Bài viết phân tích chi tiết mức áp suất tiêu chuẩn, cách kiểm tra, lỗi thường gặp và giải pháp tối ưu giúp hệ thống vận hành ổn định, tiết kiệm khí nén và kéo dài tuổi thọ thiết bị.
Áp suất khí lọc bụi là gì và vì sao quan trọng?
Trong hệ thống lọc bụi túi vải, khí nén được sử dụng để tạo ra các xung khí (pulse jet) nhằm làm sạch bụi bám trên bề mặt túi lọc.
Áp suất khí lọc bụi chính là áp lực của nguồn khí nén cấp vào hệ thống van rũ bụi để tạo xung.
Nếu áp suất này không đúng:
- Quá thấp → không rũ sạch bụi → tăng ΔP → tắc túi
- Quá cao → hư hỏng túi lọc → rách túi → tăng chi phí thay thế
- Không ổn định → hệ thống vận hành không đều
👉 Vì vậy, việc kiểm soát áp suất khí lọc bụi đúng chuẩn là yếu tố sống còn của toàn hệ thống.
Áp suất khí lọc bụi bao nhiêu là đúng?
Mức áp suất tiêu chuẩn trong thực tế
Trong đa số hệ thống công nghiệp (xi măng, thép, nhiệt điện…):
👉 Áp suất khí nén tối ưu:
- 5 – 6 bar → mức tiêu chuẩn phổ biến
- 6 – 7 bar → hệ thống lớn, túi dài, bụi nặng
- < 4 bar → không đủ lực rũ bụi
- > 7 bar → nguy cơ hỏng thiết bị
Phân loại theo hệ thống
Hệ thống nhỏ – túi ngắn
- Áp suất: 4.5 – 5.5 bar
- Lưu lượng khí thấp
- Chu kỳ rũ bụi nhanh
Hệ thống trung bình – nhà máy thông dụng
- Áp suất: 5 – 6 bar
- Ổn định, tiết kiệm khí nén
Hệ thống lớn – túi dài 6m
- Áp suất: 6 – 7 bar
- Cần xung mạnh hơn để làm sạch sâu
Áp suất khí lọc bụi ảnh hưởng như thế nào đến hiệu suất lọc?
1. Ảnh hưởng đến khả năng làm sạch túi
Khi áp suất đủ:
- Xung khí mạnh → làm bong lớp bụi
- Túi trở lại trạng thái ban đầu
- ΔP ổn định
Ngược lại:
- Áp suất thấp → bụi tích tụ → tắc túi
👉 Liên quan trực tiếp đến chất lượng của túi lọc bụi
2. Ảnh hưởng đến tuổi thọ túi lọc
- Áp suất cao → túi bị “giật mạnh”
- Lặp lại nhiều lần → rách túi
Đặc biệt nguy hiểm với:
- Túi Nomex
- Túi PPS
- Túi PTFE
3. Ảnh hưởng đến tiêu thụ khí nén
Áp suất càng cao:
- Tiêu thụ khí nén càng lớn
- Tăng chi phí vận hành
👉 Sai lầm phổ biến: tăng áp để “rũ cho sạch” nhưng thực tế lại gây tốn kém.
Cấu tạo hệ thống khí nén trong lọc bụi
Một hệ thống khí nén chuẩn gồm:
1. Máy nén khí
- Cung cấp nguồn khí chính
- Áp suất đầu ra: 7 – 8 bar
2. Bình tích áp
- Ổn định áp suất
- Giảm dao động
3. Hệ thống van rũ bụi
Đây là thành phần quan trọng nhất quyết định hiệu quả xung:
👉 Liên quan trực tiếp đến van rũ bụi
4. Màng van
- Điều khiển đóng/mở xung khí
- Nếu hỏng → áp suất không ổn định
👉 Cần kiểm tra định kỳ màng van
5. Cuộn coil điện từ
- Kích hoạt van
- Lỗi coil → mất xung khí
👉 Liên quan đến cuộn coil
Các lỗi áp suất khí lọc bụi thường gặp
1. Áp suất thấp dưới 4 bar
Nguyên nhân:
- Rò rỉ khí
- Máy nén yếu
- Đường ống nhỏ
Hậu quả:
- Túi lọc bị tắc nhanh
- ΔP tăng cao
2. Áp suất không ổn định
Nguyên nhân:
- Bình tích áp nhỏ
- Van hoạt động không đều
- Màng van bị rách
3. Áp suất cao bất thường
Nguyên nhân:
- Cài đặt sai
- Không có van điều áp
Hậu quả:
- Rách túi lọc
- Hỏng venturi
- Giảm tuổi thọ toàn hệ thống
Cách kiểm tra áp suất khí lọc bụi đúng kỹ thuật
1. Kiểm tra đồng hồ áp suất
- Đặt tại đầu vào hệ thống
- Đọc giá trị khi hệ thống đang chạy
2. Kiểm tra tại từng cụm van
- Có chênh lệch áp không?
- Van nào yếu hơn?
3. Kiểm tra khi rũ bụi
Quan sát:
- Xung có mạnh không?
- Có đều không?
4. Kiểm tra ΔP hệ thống
- ΔP cao → áp suất không đủ
- ΔP thấp bất thường → có thể rách túi
Giải pháp tối ưu áp suất khí lọc bụi
1. Cài đặt áp suất chuẩn 5–6 bar
Đây là mức tối ưu:
- Hiệu quả rũ tốt
- Tiết kiệm khí
2. Sử dụng van chất lượng cao
Van tốt giúp:
- Xung mạnh
- Đóng mở nhanh
- Ít hao khí
3. Kiểm tra định kỳ màng van
Màng van là điểm yếu nhất:
- Dễ mòn
- Dễ rách
👉 Khuyến nghị thay sau 6–12 tháng
4. Tối ưu hệ thống ống khí
- Đường kính đủ lớn
- Hạn chế co gấp
- Giảm tổn thất áp
5. Chuyển sang chế độ rũ bụi theo ΔP
Thay vì timer:
- Chỉ rũ khi cần
- Giảm tiêu hao khí
Kinh nghiệm thực tế từ PTH Việt Nam
Trong nhiều dự án:
Trường hợp 1 – nhà máy xi măng
- Áp suất chỉ 4 bar
→ Túi tắc sau 2 tháng
👉 Tăng lên 5.5 bar → hệ thống ổn định
Trường hợp 2 – nhà máy thép
- Áp suất 7.5 bar
→ rách túi hàng loạt
👉 Giảm xuống 6 bar → tuổi thọ tăng gấp đôi
Trường hợp 3 – hệ thống cũ
- Áp không ổn định
→ do màng van hỏng
👉 Thay màng → hệ thống hoạt động bình thường
Checklist kiểm tra áp suất khí lọc bụi
Kỹ thuật viên có thể dùng checklist nhanh:
- Áp suất nằm trong 5–6 bar
- Xung khí đều
- Không rò rỉ khí
- Màng van còn tốt
- ΔP ổn định
Sai lầm phổ biến khi vận hành
1. Tăng áp suất để “rũ sạch hơn”
→ Sai hoàn toàn
2. Không kiểm tra định kỳ
→ Dẫn đến lỗi dây chuyền
3. Dùng van kém chất lượng
→ Xung yếu → tắc túi
4. Không quan tâm ΔP
→ Không phát hiện sớm lỗi
Áp suất khí lọc bụi không chỉ là một thông số kỹ thuật, mà là yếu tố quyết định hiệu quả toàn bộ hệ thống.
👉 Mức tối ưu:
✔ 5 – 6 bar cho đa số hệ thống
✔ Điều chỉnh theo thực tế vận hành
✔ Luôn kiểm tra định kỳ
Nếu kiểm soát tốt áp suất:
- Giảm chi phí vận hành
- Tăng tuổi thọ thiết bị
- Hệ thống hoạt động ổn định
PTH Việt Nam – Giải pháp lọc bụi & khí nén rũ bụi chuyên sâu cho nhà máy công nghiệp.
Xem thêm các giải pháp liên quan trong hệ thống lọc bụi: van rũ bụi khí nén, túi lọc bụi công nghiệp, màng van rũ bụi, khung xương túi lọc.
Tài liệu kỹ thuật tham khảo: Xem thông số kỹ thuật van rũ bụi ASCO và van rũ bụi Goyen tại PTH Việt Nam.
Bài viết liên quan
- Van rũ bụi không hoạt động – 7 lỗi phổ biến và cách sửa
- Túi lọc Nomex cho nhà máy xi măng – So sánh với PPS và cách chọn đúng
- Hướng dẫn lắp van rũ bụi đúng kỹ thuật tránh mất áp
- Tuổi thọ màng van rũ bụi theo điều kiện vận hành – So sánh thực tế
- Thiết kế hệ thống hút bụi cho nhà máy xi măng – Giải pháp tối ưu hiệu suất & giảm chi phí vận hành
Đọc thêm: Hướng dẫn chẩn đoán & xử lý lỗi túi lọc bụi 2026
Đọc thêm: Áp động van rũ bụi tụt nhanh – Cách đo đúng khi van đang xả
Cần tư vấn giải pháp lọc bụi cho nhà máy của bạn?
Đội ngũ kỹ sư PTH Việt Nam có hơn 10 năm kinh nghiệm sẵn sàng tư vấn miễn phí.

