
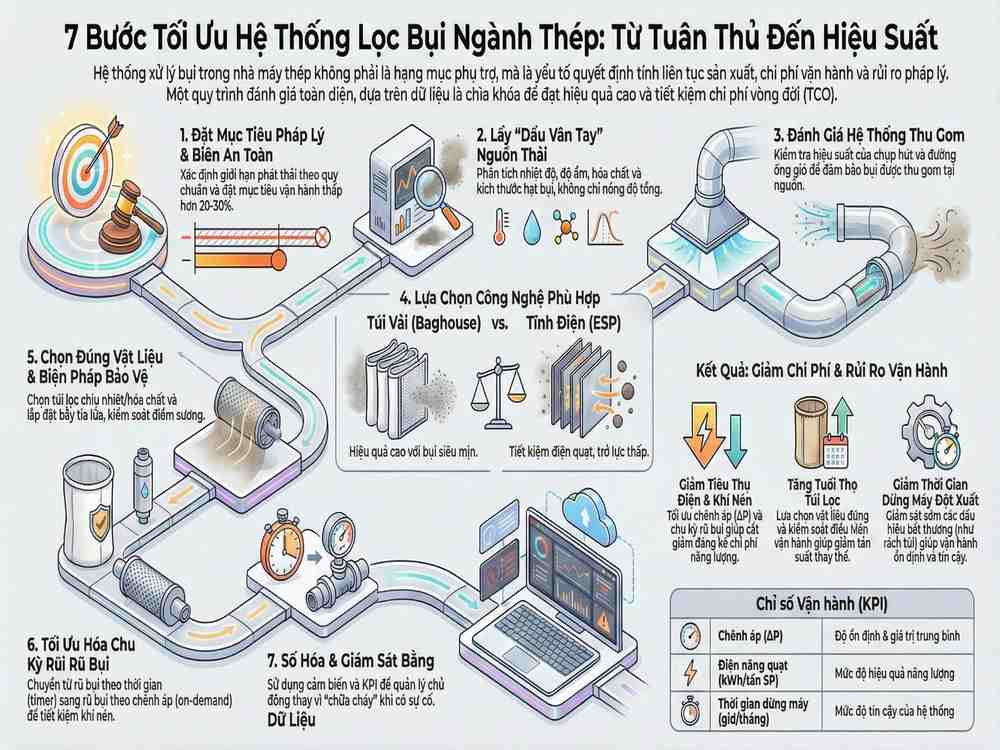
Xử lý khí thải ngành thép là bài toán kỹ thuật – pháp lý cốt lõi, quyết định tính liên tục sản xuất, chi phí vận hành và rủi ro môi trường của nhà máy thép hiện đại.
Đánh Giá Toàn Diện Hệ Thống Xử Lý Bụi & Khí Thải Ngành Thép: Hiệu Suất, Pháp Lý Và Chiến Lược Tối Ưu Hóa
Trong ngành thép, “khí thải” không chỉ là bụi nhìn thấy bằng mắt thường. Đó là một hỗn hợp phức tạp gồm hạt siêu mịn, oxit kim loại, muối clorua hút ẩm, khí axit và đôi khi cả các hợp chất hữu cơ bền. Chính vì vậy, rất nhiều dự án xử lý bụi thất bại không phải do thiết bị kém, mà do đánh giá nguồn thải sai hoặc thiết kế thiếu tư duy hệ thống: chọn nhầm công nghệ, chọn sai vật liệu túi lọc, đặt sai điểm làm mát, cài đặt chu kỳ rũ bụi không phù hợp, hoặc thiếu giám sát dữ liệu.
Bài viết này triển khai theo hướng “kỹ sư – quản lý – tối ưu chi phí”: anh sẽ có một quy trình đánh giá đủ sâu để ra quyết định đầu tư mới hoặc nâng cấp cải tạo, đồng thời giảm OPEX (điện quạt, khí nén rũ bụi, vật tư thay thế) và hạn chế rủi ro dừng máy ngoài kế hoạch.
Vì sao xử lý khí thải ngành thép quyết định hiệu suất nhà máy?
1) Áp lực tuân thủ môi trường ngày càng chặt
Nhà máy thép thường chịu giám sát liên tục bằng quan trắc tự động/định kỳ. Khi hệ thống lọc bụi vận hành không ổn định (rách túi, bypass, ΔP tăng bất thường), nồng độ bụi đầu ra dễ vượt ngưỡng. Rủi ro không chỉ là phạt hành chính, mà còn là dừng vận hành, ảnh hưởng kế hoạch giao hàng.
2) Nguồn thải thép biến động mạnh theo công đoạn
Một nhà máy thép có thể có nhiều “dấu vân tay” nguồn thải:
Lò EAF: nhiệt độ dao động lớn, bụi kim loại mịn, muối clorua hút ẩm gây dính bết.
Thiêu kết/sấy/đốt phụ: bụi mài mòn cao, lưu lượng lớn.
Cán – tẩy rỉ: sương dầu, mù axit (dạng aerosol), không thể xử lý hiệu quả bằng “lọc khô” kiểu túi vải thông thường nếu không có cấu hình phù hợp.
3) Tổng chi phí vòng đời (TCO) mới là “chi phí thật”
Rất nhiều hệ thống “rẻ lúc mua” nhưng đắt khi chạy: điện quạt tăng do ΔP cao, khí nén tiêu thụ lớn do rũ bụi sai, túi lọc hỏng sớm vì bết/oxy hóa/thủy phân, downtime tăng vì phải can thiệp liên tục.
7 bước xử lý khí thải thép theo chuẩn vận hành hiện đại
Bước 1 – Xác định mục tiêu pháp lý và biên an toàn
Xác định cột áp dụng (A/B theo khu vực), lưu lượng xả, giới hạn bụi và các khí thành phần.
Đặt “đích vận hành”: ví dụ mục tiêu bụi đầu ra thấp hơn giới hạn 20–30% để có biên an toàn khi tải biến động.
Checklist kỹ thuật:
Quy chuẩn/giấy phép môi trường hiện hữu
Dữ liệu quan trắc 3–12 tháng
Các thời điểm vượt ngưỡng (nếu có) và nguyên nhân
Bước 2 – Lấy “dấu vân tay” nguồn thải (đo đủ mới thiết kế đúng)
Tối thiểu phải có:
Nhiệt độ, độ ẩm, điểm sương (đặc biệt quan trọng để tránh ngưng tụ axit và bết túi)
Nồng độ bụi đầu vào, phân bố kích thước hạt (PM10/PM2.5/PM1.0)
Thành phần hóa học bụi (ZnO, Pb, muối clorua…), tính dính bết
Dao động lưu lượng theo mẻ nấu hoặc theo ca
Sai lầm phổ biến: chỉ nhìn “bụi tổng” mà bỏ qua độ ẩm + muối clorua → túi lọc nhanh bết, ΔP tăng, quạt quá tải.
Bước 3 – Đánh giá dây chuyền thu gom: chụp hút – ống gió – phân phối khí
Hệ thống lọc bụi tốt sẽ vô nghĩa nếu thu gom không đạt. Cần kiểm tra:
Vị trí chụp hút có bắt đúng luồng khí nóng nổi (thermal buoyancy) không
Vận tốc ống gió có gây lắng bụi/cọ mòn không
Phân phối khí vào lọc bụi túi vải (hệ thống lọc bụi túi vải) có đều không (maldistribution làm một số khoang “ăn bụi” quá tải)
KPI gợi ý: hiệu suất thu gom tại nguồn, mức rò rỉ gió giả, tổn thất áp suất trên từng đoạn.
Bước 4 – Chọn công nghệ: Lọc bụi túi vải hay ESP hay cấu hình lai?
Lọc bụi túi vải (lọc bụi túi vải)
Mạnh: giữ bụi mịn ổn định, dễ đạt nồng độ đầu ra rất thấp nếu thiết kế đúng.
Yếu: OPEX cao hơn do ΔP và khí nén rũ bụi; nhạy với ẩm, ngưng tụ, tia lửa.
ESP (lọc bụi tĩnh điện)
Mạnh: trở lực thấp, tiết kiệm điện quạt, bền cơ khí.
Yếu: nhạy với điện trở suất bụi; hiệu suất không ổn định khi hạt siêu mịn/biến động lớn; khó “giữ chắc” ở chuẩn thắt chặt nếu điều kiện bụi bất lợi.
Nguyên tắc lựa chọn thực dụng:
Nếu mục tiêu phát thải thấp ổn định + bụi siêu mịn nhiều → ưu tiên Lọc bụi túi vải (đặc biệt cho EAF).
Nếu lưu lượng cực lớn, bụi phù hợp, cần tiết kiệm điện quạt và chuẩn không quá thấp → ESP vẫn có đất diễn.
Nếu nguồn thải phức tạp → cân nhắc lai ghép, hoặc tiền xử lý (làm mát, cyclone, spark arrestor, hấp phụ than hoạt tính…).
Bước 5 – Chọn vật liệu túi lọc và cấu hình bảo vệ
Trong thép, chọn sai túi lọc là “thua ngay từ đầu”.
Môi trường nhiệt/ăn mòn cao: cân nhắc P84, PTFE membrane, fiberglass phủ PTFE tùy điều kiện.
Môi trường ẩm/axit: phải kiểm soát điểm sương; nếu không, túi sẽ bết và thủy phân/ăn mòn nhanh.
Bụi có muối clorua: cần cấu hình chống hút ẩm và kiểm soát nhiệt độ trước lọc.
Bảo vệ bắt buộc tùy nguồn:
Bẫy tia lửa/spark arrestor cho nguồn có hạt nóng
Làm mát sơ cấp (duct làm mát, quench, trao đổi nhiệt) nhưng tránh hạ xuống dưới điểm sương
Phân phối khí đều (baffle, turning vane)
Bước 6 – Tối ưu rũ bụi theo dữ liệu (điểm “ăn tiền” nhất)
Hai kiểu sai thường gặp:
Rũ quá dày → mòn túi/khung, gãy sợi, tiêu khí nén
Rũ quá thưa → ΔP tăng, bít tắc vĩnh viễn, quạt quá tải
Giải pháp vận hành đúng chuẩn nhà máy lớn:
Chuyển từ timer sang rũ bụi theo chênh áp (clean-on-demand)
Tinh chỉnh xung khí theo thực nghiệm hiện trường: mục tiêu là rũ sạch “đúng mức” và giữ lớp bánh bụi ổn định
Bố trí sequence rũ so le để tránh tái cuốn bụi
KPI gợi ý: Nm³ khí nén/tấn sản phẩm; ΔP trung bình & độ dao động; tỷ lệ khoang phải cách ly.
Bước 7 – Số hóa và giám sát thông minh (IoT/CEMS)
Cảm biến ΔP theo khoang để biết khoang nào “nghẹt”
Cảm biến tribo/phát hiện bụi tăng bất thường để cảnh báo rách túi sớm
Tích hợp dữ liệu quan trắc (CEMS) + cảnh báo tự động
Khi có dữ liệu, anh sẽ quản lý theo KPI thay vì “chữa cháy”.
Tối ưu xử lý khí thải thép bằng KPI & dữ liệu
ΔP: trung bình – max – độ dao động theo ca
Điện quạt: kWh/giờ và kWh/tấn
Khí nén rũ bụi: Nm³/ngày hoặc Nm³/tấn
Downtime: giờ dừng/tháng do lọc bụi
Tỷ lệ rách túi/bypass: số sự cố/tháng
Nồng độ bụi đầu ra: ổn định/dao động, điểm vượt ngưỡng (nếu có)
Chiến lược tối ưu chi phí cho nhà máy thép (làm đúng là tiết kiệm lớn)
Giảm điện quạt bằng phân phối khí đều, giảm rò gió giả, tối ưu ΔP mục tiêu
Giảm khí nén bằng rũ bụi theo ΔP, chỉnh sequence hợp lý
Giảm thay túi sớm bằng chọn đúng vật liệu + kiểm soát điểm sương + chống tia lửa
Giảm dừng máy bằng giám sát sớm rách túi và cách ly khoang
Xử lý bụi & khí thải ngành thép theo góc nhìn kỹ sư vận hành
PTH Việt Nam hỗ trợ gì trong bài toán này?
Với các nhà máy thép, PTH Việt Nam có thể hỗ trợ theo 3 lớp:
Khảo sát – đo đạc – chẩn đoán (nguồn thải, ΔP, hệ rũ bụi, điểm sương)
Đề xuất công nghệ & cấu hình tối ưu (lọc bụi túi vải/ESP, tiền xử lý, vật liệu túi lọc, van rũ bụi, blowpipe, venturi)
Kế hoạch nâng cấp theo TCO: dự toán CAPEX/OPEX, ưu tiên hạng mục “hoàn vốn nhanh”
Đầu tư hệ thống xử lý bụi & khí thải trong ngành thép phải bắt đầu từ đánh giá đúng nguồn thải và thiết kế theo dữ liệu. Khi anh làm đúng 7 bước: pháp lý → dấu vân tay nguồn thải → thu gom → chọn công nghệ → chọn túi lọc → tối ưu rũ bụi → số hóa KPI, nhà máy sẽ đạt chuẩn ổn định, giảm OPEX và đặc biệt giảm downtime.
Xem thêm: van rũ bụi khí nén, túi lọc bụi công nghiệp, màng van rũ bụi, khung xương túi lọc.
Bài viết liên quan
- Hệ Thống Lọc Bụi Công Nghiệp: Cấu Tạo – Nguyên Lý – Tối Ưu Vận Hành & Chi Phí Dài Hạn
- Nguyên lý van rũ bụi – Góc nhìn kỹ sư vận hành hệ thống lọc bụi
- 8 yếu tố quyết định sức mạnh xung khí trong hệ thống lọc bụi túi vải
- Khí nén không ổn định ảnh hưởng thế nào đến hiệu suất lọc bụi?
- Chênh áp (ΔP) là gì? Đọc đúng ΔP để tránh hỏng túi lọc
- lọc bụi ngành dệt may
Cần tư vấn giải pháp lọc bụi cho nhà máy của bạn?
Đội ngũ kỹ sư PTH Việt Nam có hơn 10 năm kinh nghiệm sẵn sàng tư vấn miễn phí.

