
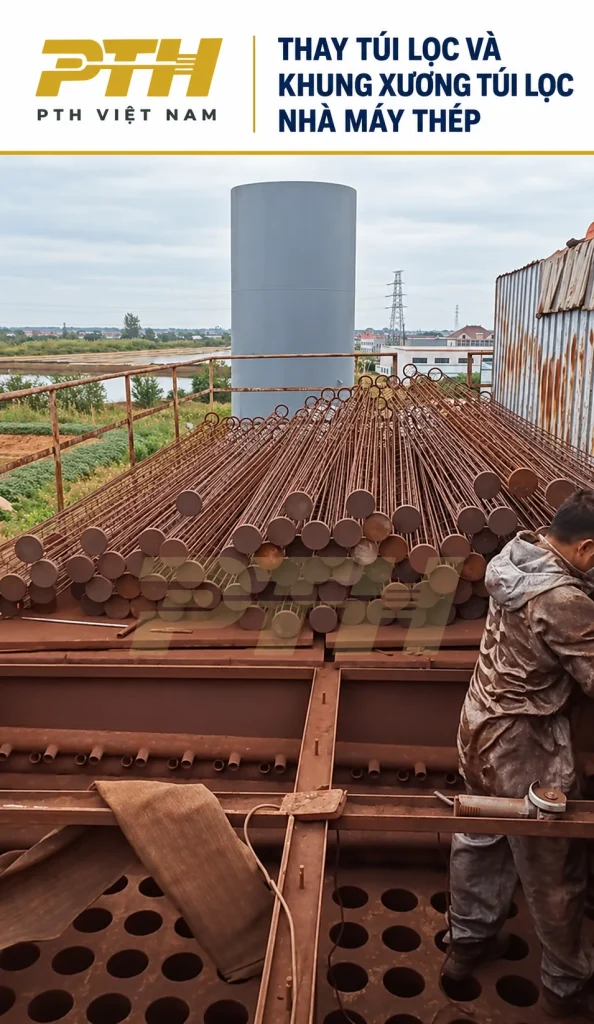
Có những công trình không ồn ào: không khánh thành, không cắt băng. Chỉ có đội kỹ thuật, một khung giờ dừng máy ngắn ngủi và hàng nghìn chiếc túi lọc phải được thay đúng cách trước khi lò luyện chạy lại. Bài viết này ghi lại một công trình như vậy — thay túi lọc bụi và khung xương cho một nhà máy thép ở phía Bắc — để Quý khách hình dung PTH làm việc tại hiện trường như thế nào.
Hiện trạng khi tiếp nhận
Hệ lọc bụi túi vải đặt sau lò hồ quang (EAF) của nhà máy đã vận hành vài năm. Khi đội PTH tới khảo sát, các dấu hiệu xuống cấp đã khá rõ:
- Chênh áp (ΔP) leo thang: từ mức ổn định quanh 120–140 mmH₂O trước đây lên trên 220 mmH₂O, hệ rũ bụi gần như chạy liên tục.
- Ống khói thỉnh thoảng “nhả bụi” sau mỗi mẻ nạp liệu — dấu hiệu có túi rách hoặc hở cổ túi.
- Một số khung xương đã biến dạng, cổ túi mòn do bụi Fe₂O₃ + ZnO mài mòn và sốc nhiệt khi mẻ luyện đầu vào.
Khí thải EAF thường ở ngưỡng 180–250°C, lại cuốn theo tia lửa và xỉ nóng — môi trường khắc nghiệt bậc nhất với túi lọc.
Khảo sát và chọn vật liệu
Không có “một loại túi cho mọi nhà máy”. Trước khi báo vật tư, PTH đo lại các thông số quyết định:
- Nhiệt độ khói thực tế theo từng vị trí — chọn vật liệu chịu nhiệt tương ứng.
- Tốc độ lọc (air-to-cloth) — với ngành thép thường giữ ở 0,8–1,0 m/min để không ép túi quá tải.
- Kích thước túi và lồng — đo lại đường kính, chiều dài, số nan khung để túi căng đều.
Với dải nhiệt của nhà máy này, cấu hình được chọn là túi PPS phủ màng PTFE (PPS chịu 160°C liên tục, đỉnh 190°C; màng PTFE giúp lọc bụi mịn, rũ nhẹ, hạn chế đóng bánh) đi kèm khung xương chịu nhiệt, chống mài mòn. Những vị trí nhiệt cao hơn được cân nhắc vật liệu chịu nhiệt cao hơn tương ứng.
Tháo túi và khung cũ
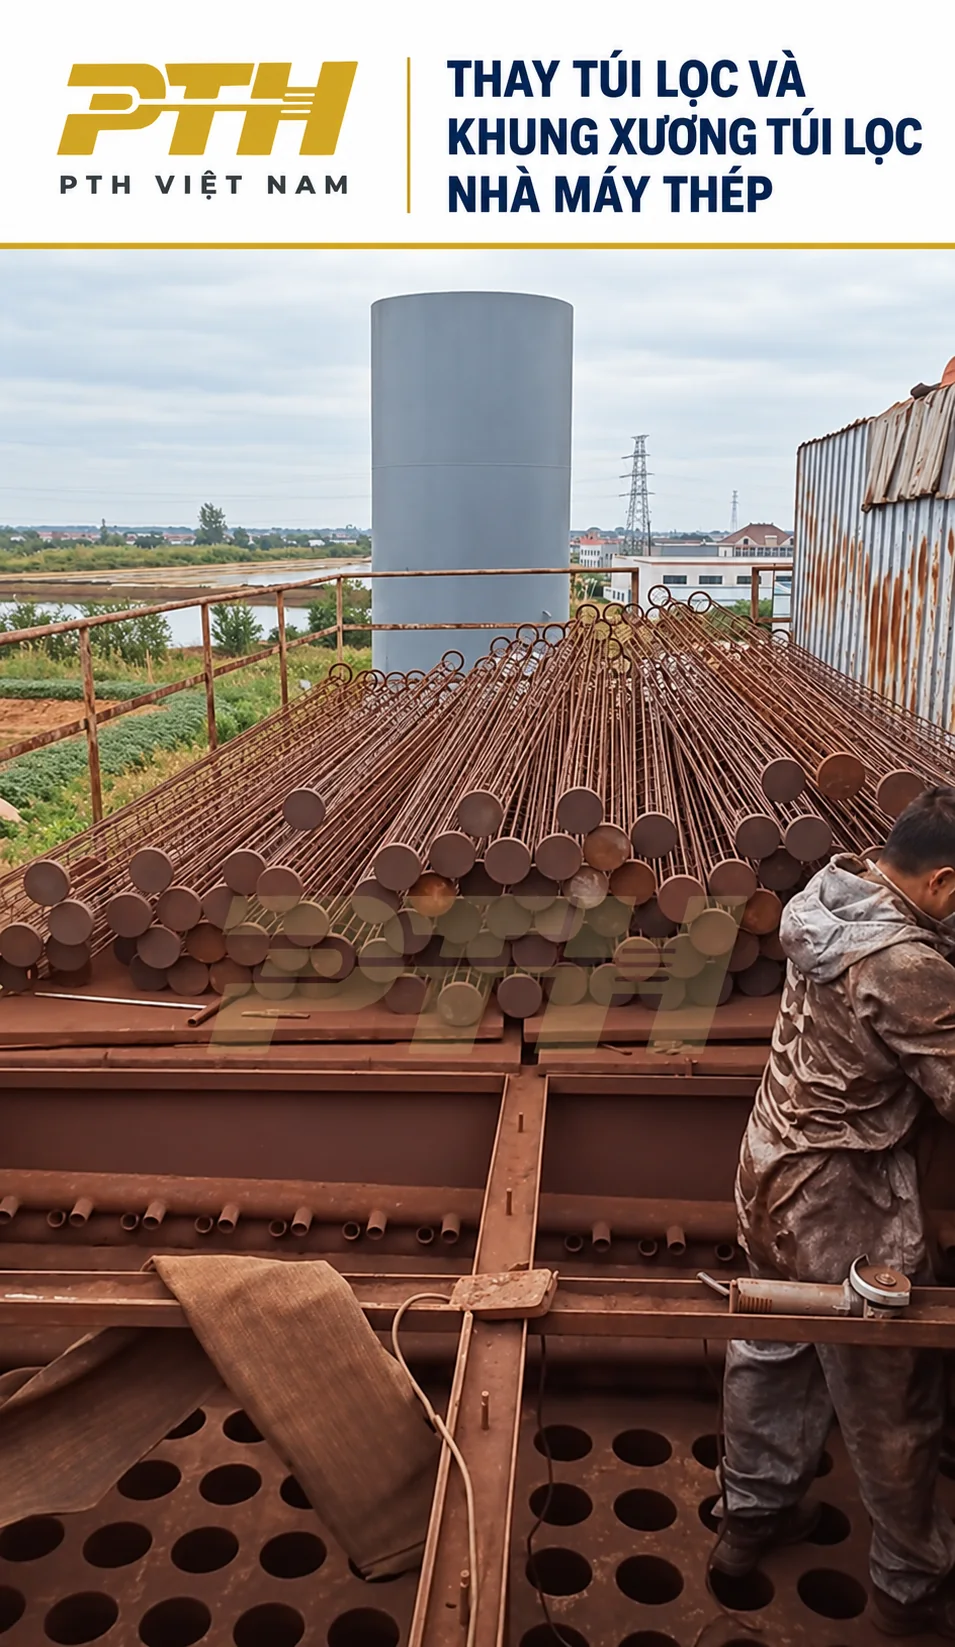
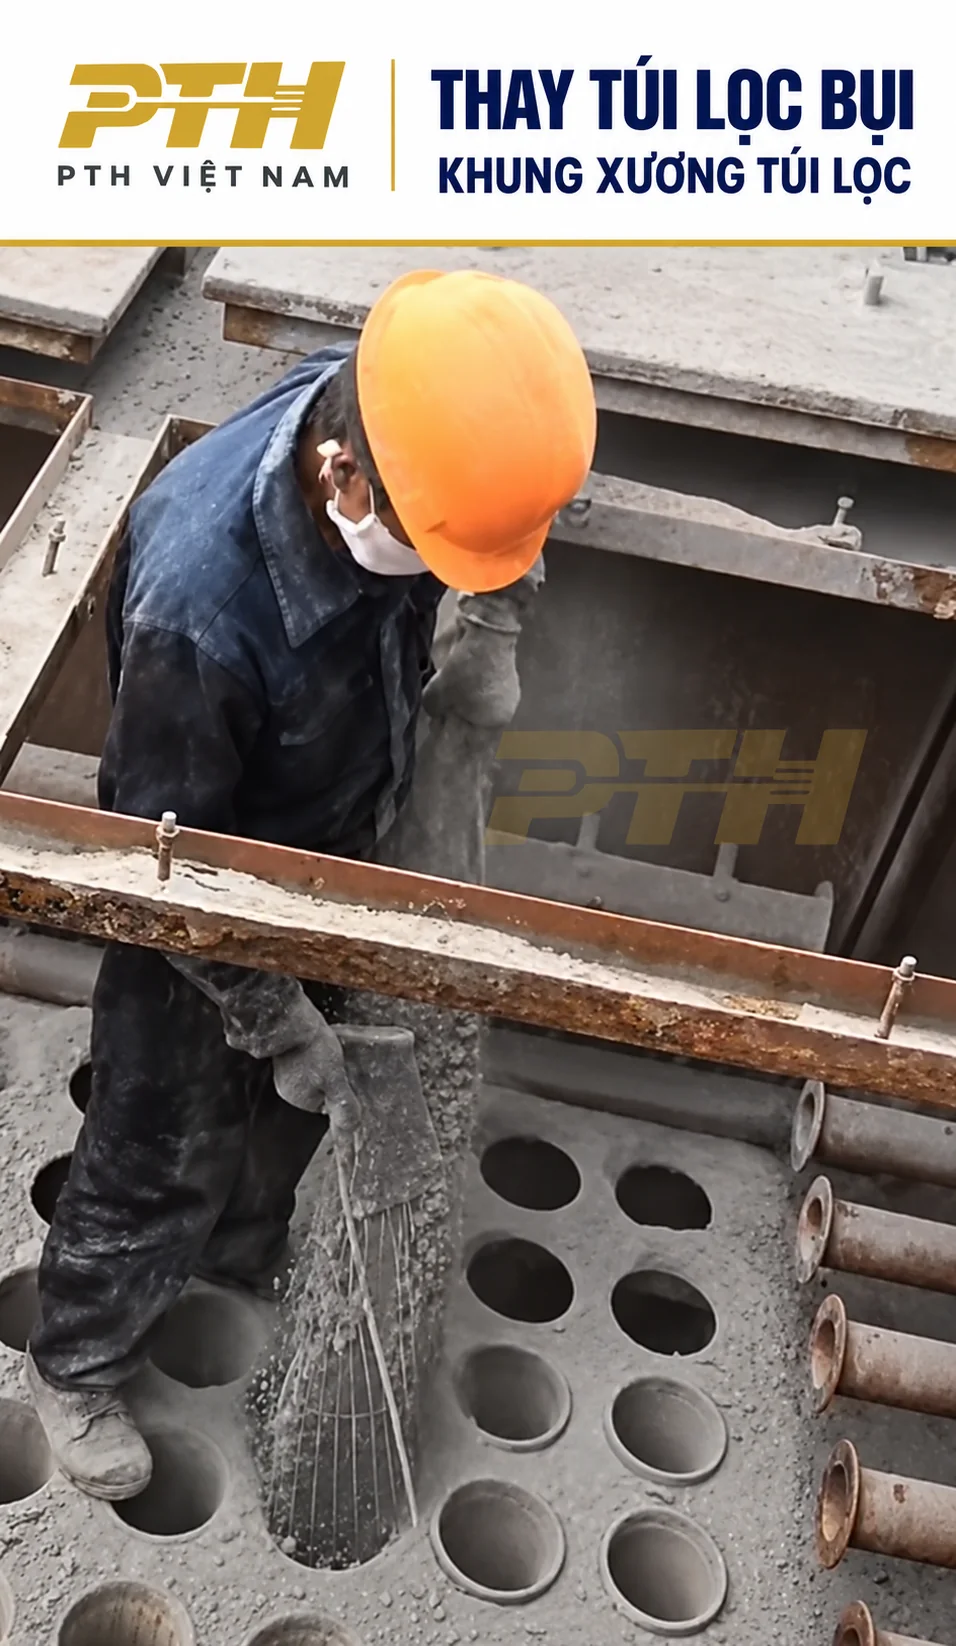
Khung giờ dừng máy là tài sản quý nhất của công trình. Đội thi công chia kíp, bóc túi cũ theo khu vực, đánh dấu để không bỏ sót vị trí, đồng thời kiểm tra từng lồng lọc: lồng nào còn dùng được giữ lại, lồng biến dạng thay mới.
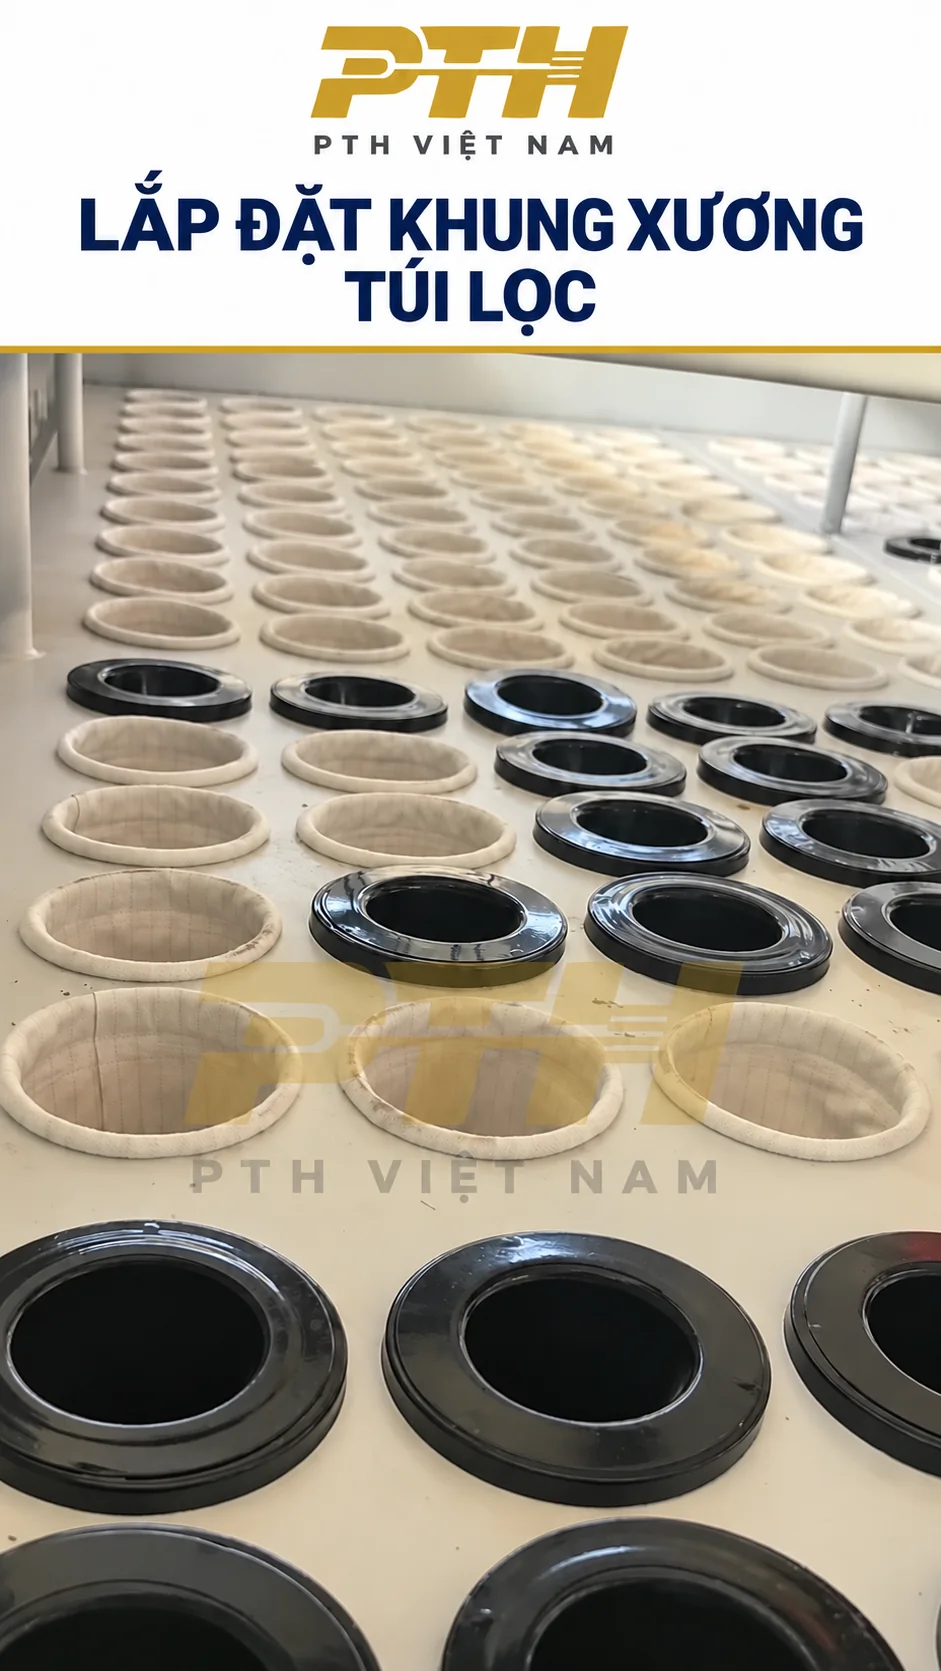
Lắp túi và khung mới
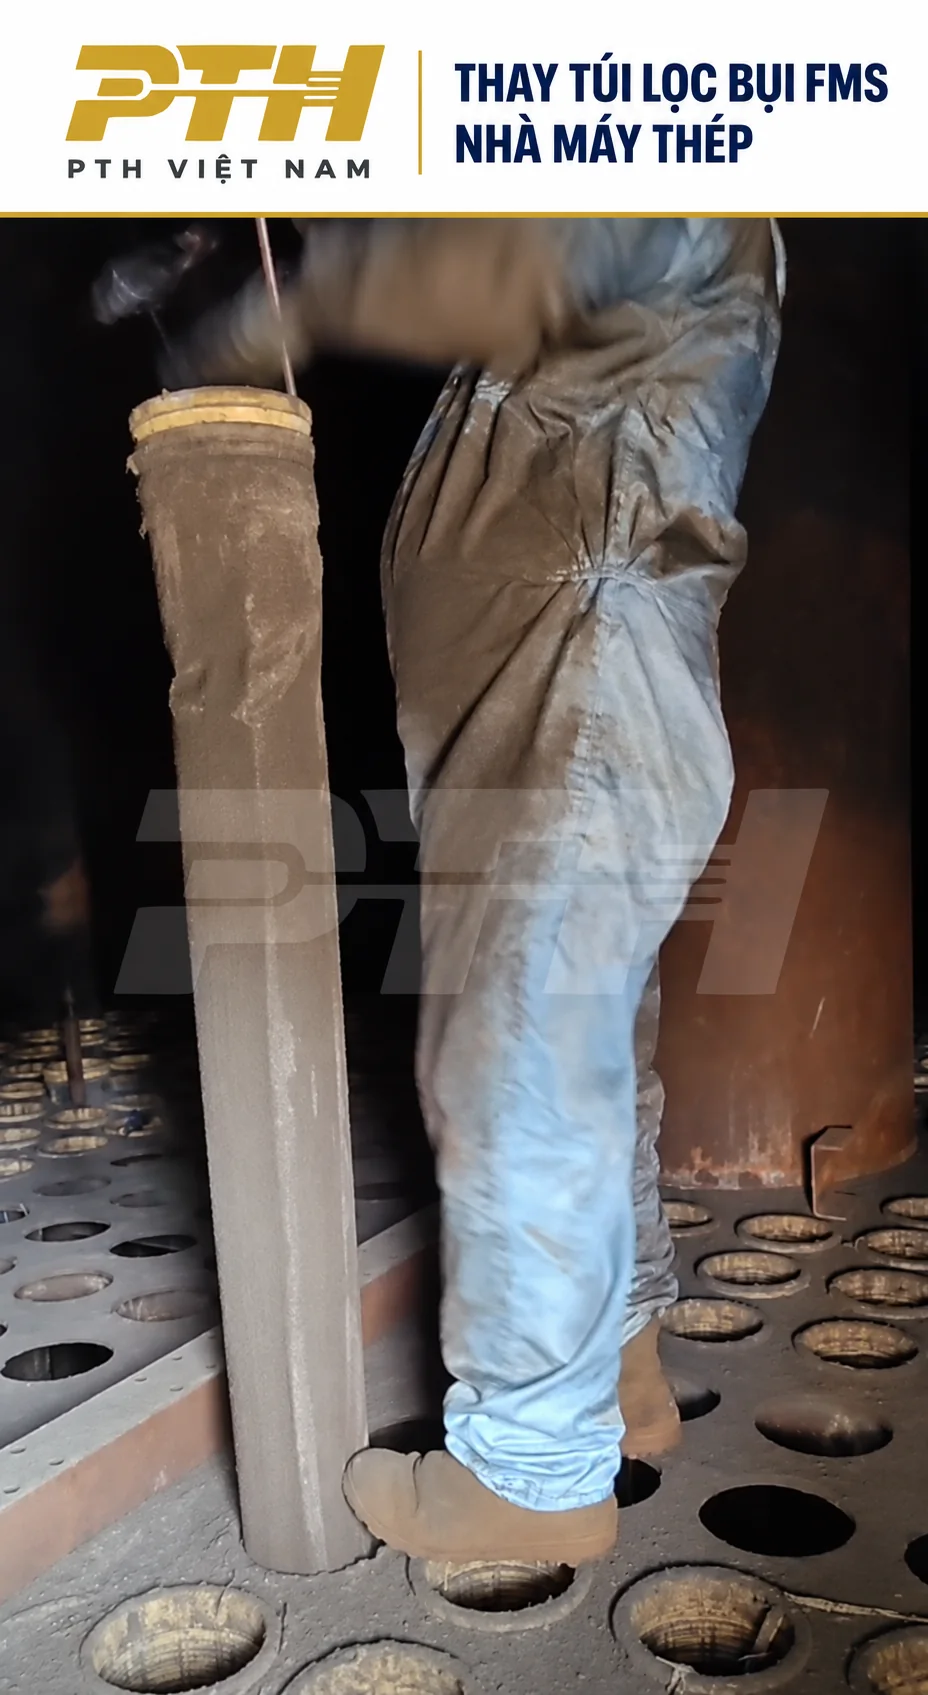
Khâu lắp đòi hỏi sự tỉ mỉ: khung phải vào đúng tâm, túi căng đều, cổ túi (snap band) bịt kín miệng — chỉ một cổ túi hở là bụi lọt, kéo tụt hiệu quả cả cụm.
Một lưu ý kỹ thuật PTH luôn nhắc: đừng để túi bố trí quá sát nhau. Khi khoảng cách giữa các túi bị thu hẹp, tiết diện lưu thông khí giảm, dòng khí phân phối không đều và túi mau bám bụi — đúng kiểu “tiết kiệm trước mắt, bất lợi về sau”.
Chạy thử và nghiệm thu
Lắp xong không phải là hết việc. Hệ được chạy thử để kiểm tra:
- Chênh áp ΔP trở lại vùng ổn định, hệ rũ bụi không còn phải “gồng” liên tục.
- Độ kín của cụm van rũ bụi và đường khí nén — van xì là vừa tốn khí nén vừa rũ không đủ mạnh.
- Quan sát ống khói sau vài mẻ luyện: bụi phát thải trở về mức mong muốn.
Khi các chỉ số ổn định, công trình mới được bàn giao. Toàn bộ vật tư đã lắp đều là hàng được kiểm tận xưởng trước khi xuất — một bước PTH làm rất kỹ để tránh “mua hên xui”.
Bài học rút ra từ công trình
- Chọn đúng vật liệu theo nhiệt độ và loại bụi quan trọng hơn giá rẻ — chọn sai là thay túi liên tục.
- Kiểm hàng từ gốc: xem cách PTH giám sát tại xưởng trong bài kiểm hàng 8.000 túi lọc bụi FMS và quy trình kiểm hàng túi lọc tại nhà máy.
- Thi công đúng kỹ thuật: cổ túi kín, khung đúng tâm, khoảng cách túi hợp lý — quyết định tuổi thọ cả cụm.
📞 Nhà máy của Quý khách đang gặp tình trạng ΔP tăng, túi mau rách hay phát thải vượt chuẩn? Gửi thông số lò (nhiệt độ, lưu lượng, loại bụi), kỹ thuật PTH tư vấn cấu hình túi – khung – van phù hợp. Hotline/Zalo: 0904 040 697.
Xem thêm: túi lọc bụi, khung xương túi lọc, van rũ bụi khí nén, giải pháp lọc bụi cho nhà máy thép.
Cần tư vấn giải pháp lọc bụi cho nhà máy của bạn?
Đội ngũ kỹ sư PTH Việt Nam có hơn 10 năm kinh nghiệm sẵn sàng tư vấn miễn phí.

