
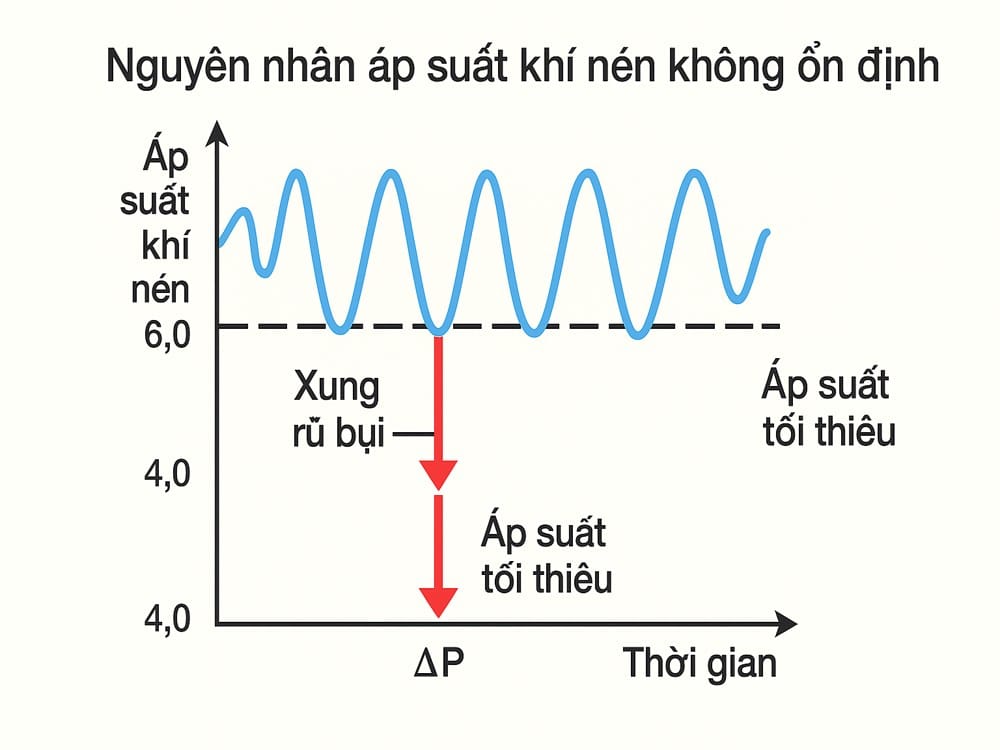
Áp suất khí nén ổn định là điều kiện bắt buộc để hệ thống rũ bụi túi lọc vận hành hiệu quả. Tuy nhiên, thực tế tại nhiều nhà máy, áp suất khí nén liên tục dao động ±0.3–0.7 bar, gây xung khí yếu, túi lọc không được làm sạch triệt để và ΔP tăng cao sau vài giờ vận hành. Sự dao động áp suất thường là nguyên nhân âm thầm khiến nhà máy tiêu tốn nhiều điện năng cho quạt hút và máy nén khí, đồng thời làm giảm tuổi thọ túi lọc cũng như tăng chu kỳ bảo trì van rũ bụi. Bài viết này phân tích toàn bộ nguyên nhân gây dao động áp suất khí nén, cách kiểm tra – đo lường và giải pháp tối ưu để duy trì lực xung ổn định, giúp hệ thống lọc bụi đạt hiệu suất cao nhất.
🟥 Áp suất khí nén dao động – vấn đề ít được chú ý nhưng gây thiệt hại lớn cho hệ thống lọc bụi
Trong hệ thống rũ bụi túi lọc, áp suất khí nén là “năng lượng cốt lõi” để tạo xung khí mạnh. Xung khí chỉ mạnh khi áp suất ổn định.
Nhưng thực tế tại nhà máy, áp suất thường:
thay đổi theo chu kỳ rũ bụi
sụt áp theo từng khoang
dao động khi máy nén khí yếu công suất
giảm khi có rò khí hoặc nghẽn ống
Một dao động nhỏ 0.3 bar cũng có thể khiến lực rũ bụi giảm 15–20%.
Dao động lớn hơn 0.5–0.7 bar → Xung khí mất 30–40% hiệu suất.
🟥 Vì sao áp suất khí nén phải được giữ ổn định?
🟩 1. Đảm bảo lực xung đủ mạnh để làm sạch túi lọc
Áp suất thấp → xung khí yếu → bụi bám lại → ΔP tăng nhanh.
🟩 2. Giữ ΔP ổn định để giảm điện năng quạt hút
ΔP cao → quạt hút phải tăng tốc → điện tăng 10–25%.
🟩 3. Kéo dài tuổi thọ túi lọc
Bụi bám dày → túi nóng cục bộ → sợi vải nhanh giòn – rách.
🟩 4. Giảm tải cho van – màng – venturi
Áp suất không ổn định khiến:
màng van đóng mở thất thường
coil nóng
venturi mất hiệu ứng hút
🟩 5. Tối ưu chi phí khí nén
Áp suất dao động → máy nén khí phải chạy bù liên tục → tăng điện.
🟥 7 nguyên nhân khiến áp suất khí nén bị dao động trong hệ thống rũ bụi
🟩 1. Máy nén khí không đủ công suất thực tế
Nhiều nhà máy chọn máy nén khí theo lý thuyết, không theo tải thực.
Nếu số lượng van nhiều (+ venturi dài), máy nén khí phải lớn hơn 20–30% tải danh định.
🟩 2. Rò khí nén tại khớp nối – ren – dây hơi
Chỉ một điểm rò 1 mm gây thất thoát đến 300–350 L/phút.
Rò khí → toàn hệ thống mất áp → xung yếu.
🟩 3. Bộ lọc tách nước bị bám bẩn hoặc quá hạn
Nước – dầu làm:
giảm lưu lượng
tăng tổn thất áp
làm màng van chai cứng
🟩 4. Đường ống khí thiết kế sai kích thước
Ống quá nhỏ → nghẽn lưu lượng → áp suất cuối đường giảm mạnh.
Ống khí tối thiểu phải từ Ø27–Ø34 tùy số lượng van.
🟩 5. Timer cài sai chu kỳ, mở van quá nhanh
Chu kỳ rũ bụi quá ngắn → van mở quá dồn dập → máy nén khí không kịp hồi áp.
🟩 6. Bình tích áp (air tank) quá nhỏ hoặc không có
Không có bình tích áp → áp suất nhảy liên tục theo mỗi xung.
🟩 7. Van – màng – solenoid coil xuống cấp
Van mở chậm → thời gian hồi áp dài
Van đóng không kín → thất thoát áp ngay trong manifold
Coil yếu → mở không hết hành trình
🟥 Bảng đánh giá nhanh mức độ nguy hiểm khi áp suất khí nén dao động
| Dao động áp suất | Hậu quả | Mức độ |
|---|---|---|
| ±0.2 bar | Lực xung giảm 5–8% | Thấp |
| ±0.4 bar | Túi lọc không sạch, ΔP tăng | Trung bình |
| ±0.6 bar | Quạt hút phải chạy vượt tải | Cao |
| ±0.8 bar | Xung gần như không hiệu quả | Rất cao |
| >1 bar | Hệ thống rũ bụi gần như “mất tác dụng” | Nguy hiểm |
🟥 Cách kiểm tra áp suất khí nén theo chuẩn kỹ thuật PTH
🟩 1. Gắn đồng hồ từng khoang rũ bụi
Không đo 1 điểm cho toàn hệ thống.
🟩 2. Đo áp suất tại 3 thời điểm:
Khi chưa rũ bụi
Ngay khi xung
Sau khi xung 1 giây
Để đánh giá mức sụt áp theo xung.
🟩 3. So sánh áp suất giữa các khoang
Khoang nào áp thấp nhất → khoang đó có rò khí hoặc van yếu.
🟩 4. Ghi log áp suất mỗi ca
Theo dõi trong 3–5 ngày sẽ thấy mức dao động rõ ràng.
🟥 Giải pháp tối ưu để giữ áp suất khí nén ổn định
🟩 1. Tăng dung tích bình tích áp theo tiêu chuẩn
Dung tích tính theo công thức:
Air Tank ≥ tổng lưu lượng 5–7 xung liên tiếp
🟩 2. Thay bộ lọc tách nước 3 cấp (Filter – Coalescing – Dryer)
Đảm bảo khí khô – sạch – không dầu.
🟩 3. Kiểm tra và xử lý 100% các điểm rò khí
Dùng bình xịt nước xà phòng để xác định.
🟩 4. Điều chỉnh timer theo ΔP thay vì cài cố định
Tối ưu ΔP → tối ưu áp suất.
🟩 5. Thay màng van, coil, gioăng theo lịch 6–12 tháng
Không chờ đến khi hỏng mới thay.
🟩 6. Thiết kế lại đường ống khí nếu không đạt chuẩn
Ống quá nhỏ = mất áp = xung yếu.
Bài viết liên quan
- Động học khí nén: yếu tố ít ai nhắc đến khi chọn van rũ bụi
- Màng van cao su – cấu kiện nhỏ nhưng ảnh hưởng đến 90% hiệu suất rũ bụi
- Khi nào van rũ bụi làm ΔP tăng dù vẫn còn hoạt động?
- Túi Lọc Bụi PPS Chịu Nhiệt, Chịu Axit – Giải Pháp “Cứu Tinh” Cho Lò Hơi Đốt Than
- Hướng Dẫn Tự Sửa Van Rũ Bụi Bị Kẹt, Xì Khí & Cách Thay Màng Van
Đọc thêm: Áp động van rũ bụi tụt nhanh – Cách đo đúng khi van đang xả
Cần tư vấn giải pháp lọc bụi cho nhà máy của bạn?
Đội ngũ kỹ sư PTH Việt Nam có hơn 10 năm kinh nghiệm sẵn sàng tư vấn miễn phí.

